
บ้าน / ข่าว / ข่าวอุตสาหกรรม / เทคโนโลยีการวางท่อกรด: คุณภาพการเชื่อมกำหนดความสมบูรณ์ของระบบได้อย่างไร
ข่าวอุตสาหกรรม
Sep 14,2026
เทคโนโลยีการวางท่อกรด: คุณภาพการเชื่อมกำหนดความสมบูรณ์ของระบบได้อย่างไร
ผู้ปฏิบัติงานในโรงงานเคมีสังเกตเห็นหยดเล็กๆ ที่ข้อต่อในสายกรดซัลฟิวริก 20% ภายในหนึ่งสัปดาห์ หยดนั้นจะกลายเป็นสเปรย์ที่มองเห็นได้ ท่อเป็น HDPE ข้อต่อถูกต้อง และแรงดันของระบบเป็นปกติ การเชื่อมฟิวชันไม่สามารถทะลุผ่านของหลอมเหลวได้อย่างเหมาะสม นี่เป็นหนึ่งในโหมดความล้มเหลวที่พบบ่อยที่สุดในเทคโนโลยีการวางท่อกรด และมักจะย้อนกลับไปที่การควบคุมกระบวนการเชื่อมมากกว่าการเลือกใช้วัสดุ
ต่อไปนี้เป็นข้อสรุปก่อนคำอธิบาย: ความสำเร็จของสายกรดพลาสติกขึ้นอยู่กับคุณภาพของข้อต่อมากกว่าเกรดของท่อ ด้วยการทำความร้อนที่ควบคุม พื้นผิวที่สะอาด และการเตรียมท่อที่แม่นยำ ท่อ PP-R หรือ HDPE สามารถรองรับบริการกรดเจือจางจำนวนมากได้อย่างน่าเชื่อถือเป็นเวลาหลายปี หากไม่มีการควบคุมเหล่านั้น แม้แต่เรซินระดับพรีเมี่ยมก็ยังรั่วไหลในการเชื่อมที่อ่อนแอครั้งแรก
เหตุใดการเชื่อมต่อท่อกรดจึงล้มเหลว
สื่อที่เป็นกรดเผยให้เห็นทุกจุดอ่อนของการก่อสร้างในท่อ ช่องว่างเล็กๆ ชั้นออกไซด์บางๆ หรือบริเวณที่มีความร้อนต่ำเกินไปจะกลายเป็นจุดที่มีการกัดกร่อนและความเข้มข้นของความเครียด ข้อต่อแบบเกลียวหรือแบบหน้าแปลนแบบดั้งเดิมจะเข้าสู่โลหะ ซึ่งมักเข้ากันไม่ได้กับสภาพแวดล้อมทางเคมี การเชื่อมแบบฟิวชั่นจะสร้างการเชื่อมต่อที่เป็นเนื้อเดียวกันและปราศจากโลหะ แต่เมื่อดำเนินการอย่างถูกต้องเท่านั้น
ข้อบกพร่องสามประการที่ส่งผลต่อความล้มเหลวในการให้บริการกรด: ข้อต่อเย็น ความร้อนสูงเกินไป (การเสื่อมสภาพ) และการปนเปื้อน ข้อต่อเย็นทำให้พื้นผิวโพลีเมอร์ถูกหลอมละลายบางส่วน ข้อต่อดูปิดผนึกแต่มีความแข็งแรงต่ำ ความร้อนสูงเกินไปจะทำให้วัสดุไหม้และสร้างช่องว่าง การปนเปื้อนจากสิ่งสกปรกหรือรอยนิ้วมือช่วยป้องกันการเกาะตัวของโมเลกุล
วัสดุท่อพลาสติกสำหรับบริการกรด
PP-R (โพลีโพรพิลีนสุ่มโคพอลิเมอร์) และ HDPE (โพลีเอทิลีนความหนาแน่นสูง) เป็นเทอร์โมพลาสติกทั่วไปชนิดหนึ่งที่ใช้สำหรับการขนส่งกรดเจือจาง ความทนทานต่อสารเคมีขึ้นอยู่กับความเข้มข้น อุณหภูมิ และเวลาสัมผัส สำหรับกรดอินทรีย์และกรดอนินทรีย์อ่อนหลายชนิดที่อุณหภูมิแวดล้อม โพลีเมอร์เหล่านี้เป็นทางเลือกที่คุ้มต้นทุนแทนสายการผลิตโลหะผสม
บางครั้ง PVDF จะถูกเลือกสำหรับตัวออกซิไดเซอร์ที่แรงกว่า แต่ PP-R และ HDPE ยังคงเป็นตัวช่วยสำหรับระบบที่ความเข้มข้นของกรดอยู่ในระดับปานกลาง เครื่องมือเชื่อมแบบฟิวชันมีความจำเป็นสำหรับการเชื่อมวัสดุเหล่านี้ เนื่องจากข้อต่อทางกลและซีเมนต์ตัวทำละลายไม่สามารถใช้งานได้กับกรดส่วนใหญ่
วิธีการเชื่อมแบบฟิวชั่น: Socket Fusion กับ อิเล็กโทรฟิวชัน
สองกระบวนการควบคุมการเชื่อมฟิวชันฟิลด์สำหรับการวางท่อกรด: ฟิวชั่นซ็อกเก็ตและอิเล็กโทรฟิวชัน การหลอมซ็อกเก็ตเป็นเทคนิคแบบแมนนวลโดยการใช้แผ่นความร้อนละลายปลายท่อและซ็อกเก็ตข้อต่อไปพร้อมๆ กัน อิเล็กโทรฟิวชันจะวางลวดต้านทานที่ฝังอยู่ในข้อต่อ และเครื่องจะส่งกระแสควบคุมผ่านลวดนั้นเพื่อหลอมละลายอินเทอร์เฟซทั้งสอง
| พารามิเตอร์ | ซ็อกเก็ตฟิวชั่น | Electrofusion |
|---|---|---|
| ช่วงเส้นผ่านศูนย์กลางท่อ | ขนาดเล็กถึงขนาดกลาง (สูงสุดประมาณ 110 มม.) | ขนาดกลางถึงขนาดใหญ่ (รวม 160 มม. ขึ้นไป) |
| ความซับซ้อนของอุปกรณ์ | เครื่องซอคเก็ตฟิวชันแบบมือถือที่เรียบง่าย | เครื่องอิเล็กโทรฟิวชันพร้อมบาร์โค้ดหรือการป้อนข้อมูลด้วยตนเอง |
| พื้นที่ติดตั้ง | ต้องมีพื้นที่ทำงานสำหรับการสอดท่อเข้ากับข้อต่อฟิตติ้ง | ทำงานในการตั้งค่าที่คับแคบหรือร่องลึก |
| การควบคุมกระบวนการ | ขึ้นอยู่กับระยะเวลาของผู้ปฏิบัติงานและการจัดการอุณหภูมิ | เครื่องควบคุมวงจรและอุณหภูมิอัตโนมัติ |
| ความเสี่ยงต่อความล้มเหลวโดยทั่วไป | ข้อผิดพลาดของมนุษย์ในการกำหนดเวลาหรือการจัดตำแหน่งเชิงมุม | การเตรียมพื้นผิวไม่ดีหรือปลายท่อปนเปื้อน |
 เครื่องเชื่อมอิเล็กโทรฟิวชัน 20-160 มม. สำหรับท่อ PE เครื่องเชื่อมอิเล็กโทรฟิวชันนี้จัดการท่อที่มีขนาดตั้งแต่ 20 ถึง 160 มม. โดยให้การควบคุมกระแสและเวลาอัตโนมัติสำหรับข้อต่อที่เชื่อถือได้ เหมาะสำหรับงานน้ำ ก๊าซ และอุตสาหกรรม พร้อมคุณสมบัติการทำงานที่ใช้งานง่ายและความปลอดภัย ดูผลิตภัณฑ์ →
เมื่อใดควรเลือกอิเล็กโตรฟิวชัน
อิเล็กโทรฟิวชันเป็นวิธีที่นิยมใช้สำหรับท่อกรดที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ สำหรับการซ่อมแซม และเมื่อไม่สามารถหมุนหรือเคลื่อนย้ายท่อได้ ที่ กลไกการทำงานของการเชื่อมด้วยไฟฟ้าฟิวชั่น ค่อนข้างตรงไปตรงมา: ลวดข้อต่อจะทำความร้อนให้กับส่วนต่อประสาน และเครื่องจะจัดการพลังงานเพื่อให้เส้นรอบวงทั้งหมดละลายเท่ากัน วิธีนี้จะลบความแปรปรวนของตัวดำเนินการส่วนใหญ่ที่พบในซ็อกเก็ตฟิวชั่น
การเลือกอุปกรณ์การเชื่อมที่เหมาะสม
สำหรับเทคโนโลยีการวางท่อกรด เครื่องเชื่อมไม่ใช่เครื่องมือประปาทั่วไป จะต้องให้อุณหภูมิที่คงที่หรือกระแสที่แม่นยำตลอดวงจรการเชื่อม สภาพสนามมักหมายถึงแรงดันไฟฟ้าที่ผันผวน สภาพอากาศหนาวเย็น และการเปลี่ยนแปลงที่ยาวนาน นั่นคือเหตุผลที่เกณฑ์การเลือกอุปกรณ์ด้านล่างมีความสำคัญมากกว่าชื่อแบรนด์
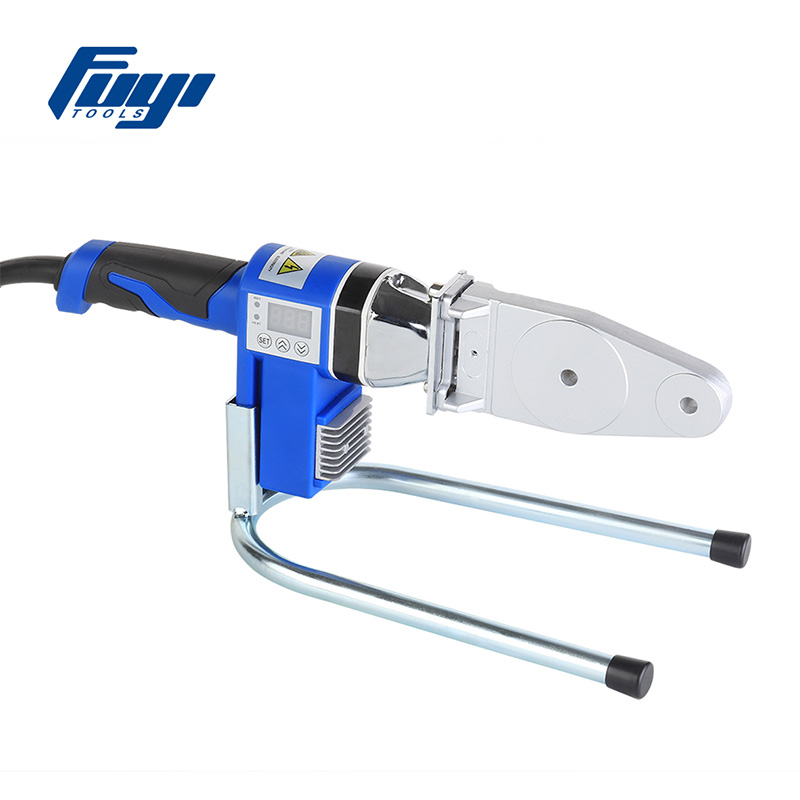
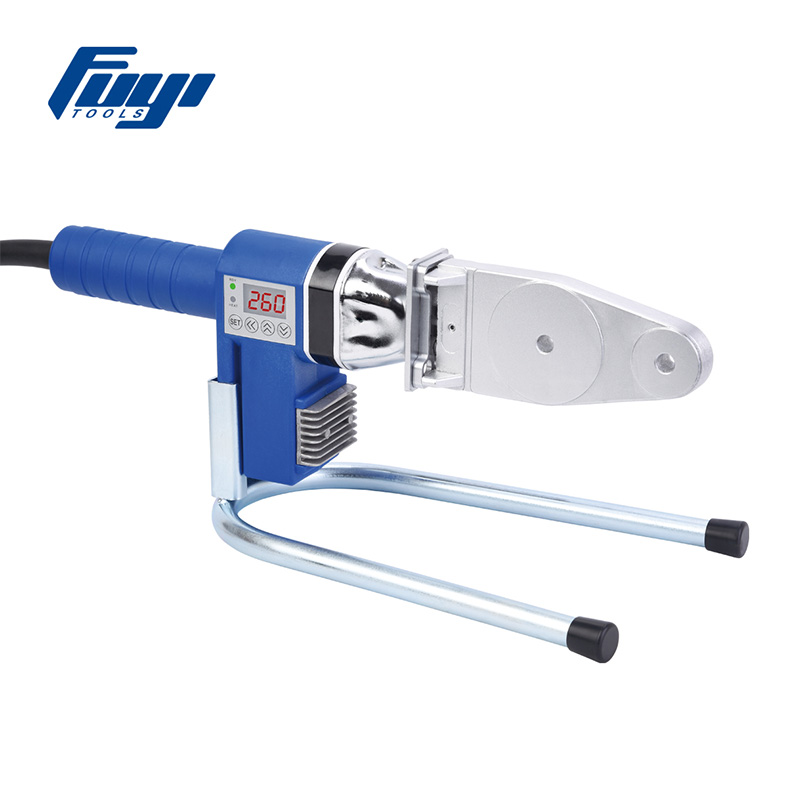
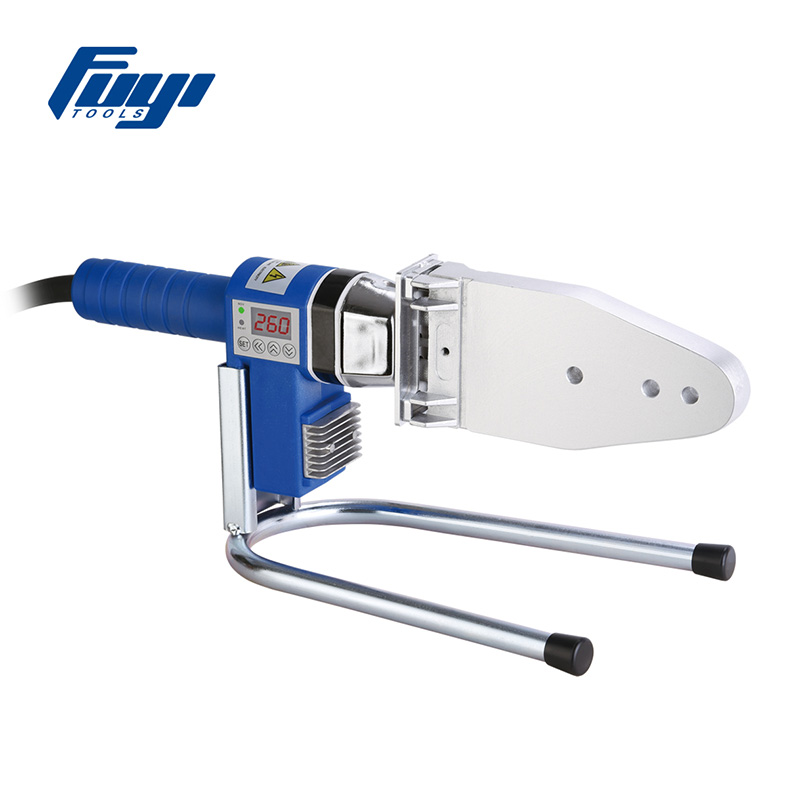
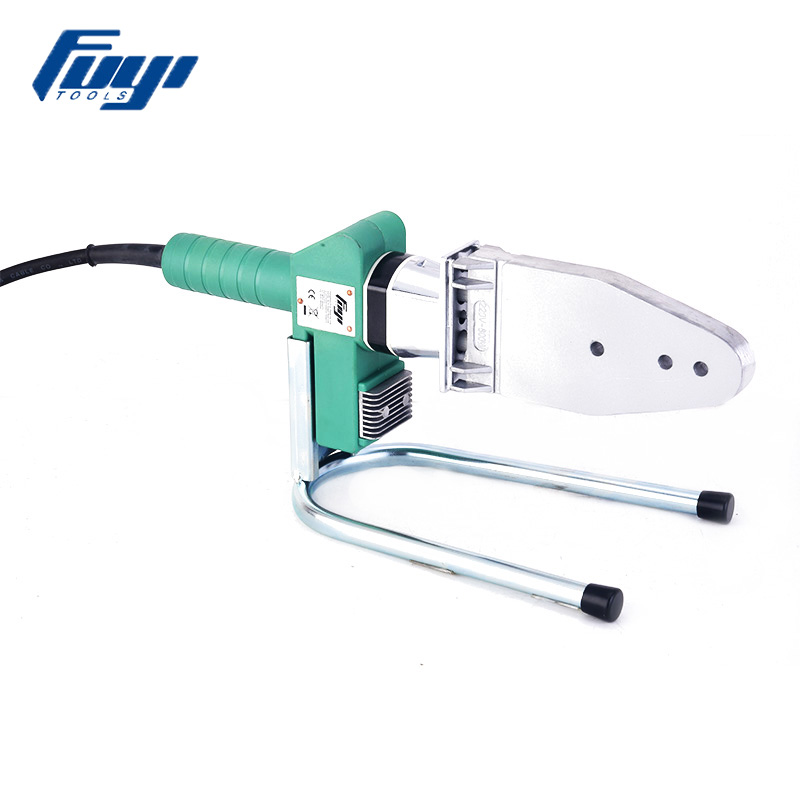
 75-110MM 1200W เครื่องเชื่อมฟิวชั่นซ็อกเก็ตดิจิตอล เครื่องเชื่อมฟิวชันปลั๊กแบบดิจิทัลสำหรับท่อ PPR และ HDPE ขนาด 75-110 มม. มีฮีตเตอร์กำลังไฟ 1200 วัตต์ และการควบคุมอุณหภูมิแบบ PID ช่วยให้มั่นใจได้ถึงการหลอมละลายที่เสถียร มาพร้อมกับการออกแบบที่กะทัดรัดและระบบเตือนเพื่อการใช้งานภาคสนามที่เชื่อถือได้ ดูผลิตภัณฑ์ →
- การควบคุมอุณหภูมิ: แผ่นทำความร้อนจะต้องมีอุณหภูมิคงที่และทำซ้ำได้ เทอร์โมสแตทดิจิตอลพร้อมจอแสดงผลที่ชัดเจนช่วยให้ผู้ปฏิบัติงานยืนยันจุดที่ตั้งไว้
- การครอบคลุมเส้นผ่านศูนย์กลางของท่อ: เครื่องจักรเครื่องเดียวควรรองรับช่วงที่คุณติดตั้งที่ไซต์งาน เครื่องจักรที่มีขนาดเล็กเกินไปอาจส่งผลให้มีเครื่องหลายเครื่องหรือเกิดความล้มเหลวอันมีค่าใช้จ่ายสูง
- การพกพา: อุปกรณ์มือถือช่วยลดความเมื่อยล้าในงานร่องลึก เครื่องจักรแบบตั้งโต๊ะเหมาะกับโรงงานสำเร็จรูป
- ความสามารถในการปรับแรงดันไฟฟ้า: สถานที่ก่อสร้างไม่ค่อยมีแรงดันไฟฟ้า 230 โวลต์ที่เสถียร โปรดมองหาอุปกรณ์ที่มีพิกัดความเผื่อกว้างหรือวงจรไฟฟ้าที่ใช้อินเวอร์เตอร์
เครื่องหลอมปลั๊กแบบดิจิทัลพร้อมจอแสดงผลอุณหภูมิที่ปรับได้มักเป็นจุดเริ่มต้นที่ดีที่สุดสำหรับผู้รับเหมาที่ใช้ทั้งท่อกรด PP-R และ HDPE
การเตรียมท่อ: การตัด การลบมุม และการขูด
คุณภาพการเชื่อมเริ่มต้นก่อนที่แผ่นทำความร้อนจะสัมผัสกับท่อ ในเทคโนโลยีการวางท่อด้วยกรด การเตรียมพื้นผิวมีความสำคัญพอๆ กับตัวฟิวชันเอง ปลายท่อทรงสี่เหลี่ยมสะอาดตาพร้อมขอบลบมุมช่วยให้ข้อต่อยึดได้สม่ำเสมอ สำหรับอิเล็กโทรฟิวชัน ต้องขูดพื้นผิวท่อเพื่อกำจัดชั้นออกซิไดซ์ที่เกิดขึ้นระหว่างการอัดขึ้นรูปหรือการเก็บรักษา
 เครื่องมือลบมุมเหล็กขนาดเมตริกสำหรับการเตรียมท่อ เครื่องมือลบมุมเหล็กแบบเมตริกจะสร้างการลบมุม 45 องศาที่แม่นยำบนปลายท่อ ช่วยให้สามารถสอดเข้ากับข้อต่อได้อย่างเหมาะสม มีจำหน่ายในขนาดตั้งแต่ 20 มม. ถึง 110 มม. ช่วยให้มั่นใจได้ถึงการเตรียมพื้นผิวที่สะอาดเพื่อการหลอมรวมที่เชื่อถือได้ ดูผลิตภัณฑ์ →
- ตัดท่อด้วยคัตเตอร์คมๆ ที่ออกแบบมาสำหรับพลาสติก ไม่ใช่เลื่อยตัดโลหะ เพื่อหลีกเลี่ยงไม่ให้ขอบขาด
- ลบมุมปลายด้วยเครื่องมือเมตริกหรือขนาดนิ้วเพื่อให้ตรงกับความลึกที่เหมาะสม
- ขูดพื้นผิวท่อทันทีก่อนทำการเชื่อมเพื่อการเชื่อมต่อด้วยไฟฟ้าฟิวชั่น โดยเฉพาะในการให้บริการที่เป็นกรด
- รักษาพื้นผิวให้สะอาด: หลีกเลี่ยงการสัมผัสบริเวณรอยเชื่อมด้วยมือเปล่า
เครื่องมือลบมุมนั้นเรียบง่าย แต่การทำมุมที่ผิดสามารถสร้างช่องว่างในโซนความร้อน-ฟิวชัน ซึ่งกลายเป็นเส้นทางรั่วในเส้นกรด
การควบคุมคุณภาพการเชื่อมสำหรับท่อกรด
เทคโนโลยีการวางท่อด้วยกรดไม่ได้เป็นเพียงการเลือกโพลีเมอร์ที่ทนทานต่อสารเคมีเท่านั้น การเชื่อมที่ดีทางเทคนิคคือสิ่งที่เปลี่ยนตัวเลือกวัสดุให้กลายเป็นระบบการทำงาน งานทุกชิ้นต้องมีกระบวนการที่จัดทำเป็นเอกสาร: ตรวจสอบปลายท่อ ตรวจสอบข้อต่อ ยืนยันอุณหภูมิหรือกระแสของเครื่องจักร และบันทึกพารามิเตอร์การเชื่อม ในสภาพแวดล้อมที่มีการกัดกร่อนที่สำคัญ ข้อต่อที่อ่อนแอเพียงจุดเดียวอาจทำให้โรงงานหยุดทำงานหรือสร้างอันตรายด้านความปลอดภัยได้
สำหรับผู้รับเหมาและผู้จัดจำหน่ายที่ทำงานกับท่อกรด PP-R และ HDPE อุปกรณ์ฟิวชันและเครื่องมือเตรียมท่อที่เหมาะสมถือเป็นการลงทุนโดยตรงในการป้องกันการรั่วไหล ลงทุนในเครื่องจักรที่มีการควบคุมอุณหภูมิที่คาดการณ์ได้ และในเครื่องมือตัดและลบมุมที่ทำให้ปลายท่อสะอาดและสม่ำเสมอ ระบบกรดของคุณจะทำงานได้อย่างน่าเชื่อถือเป็นเวลาหลายปีเมื่อมีการเชื่อมอย่างถูกต้อง
สินค้าที่เกี่ยวข้อง
 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, เขตอุตสาหกรรม Linpu, เมืองหางโจว, จังหวัดเจ้อเจียง, จีน
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
